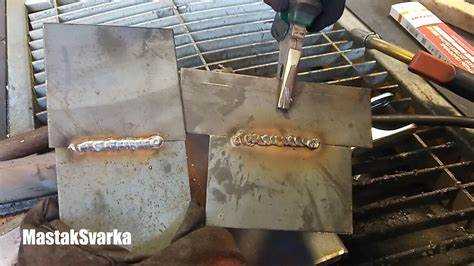
Варка тонкого металла требует особого подхода и навыков, особенно когда речь идет о полуавтоматической сварке без использования защитного газа. Эта техника может стать отличным решением для тех, кто стремится получить качественное сварочное соединение в домашних условиях или в небольших мастерских.
Полуавтоматическая сварка без газа, также известная как сварка с использованием порошковой проволоки, предоставляет возможность добиться надежного соединения даже на самых тонких материалах. Понимание основных принципов и правильный выбор оборудования – ключевые факторы, влияющие на успешность работы.
В данной статье мы рассмотрим основные аспекты, которые помогут вам освоить этот метод сварки. Вы узнаете, как выбрать проволоку, подготовить металл к сварке, а также о рекомендациях по настройке аппарата. Мы поделимся практическими советами, которые помогут избежать распространенных ошибок и сделать сварку более эффективной.
Подбор оборудования для сварки
При выборе оборудования для сварки тонкого металла полуавтоматом без газа важно учитывать несколько ключевых факторов. Первым шагом станет выбор сварочного аппарата. Идеально подойдет инверторный сварочный полуавтомат, который обеспечивает отличную стабильность дуги и низкое потребление энергии.
Обратите внимание на мощность устройства. Для сварки тонкого металла достаточно аппаратов с мощностью в пределах 130-200 А. Кроме того, устройство должно поддерживать функцию MIG/MAG сварки с возможностью работы с слабыми токами для достижения чистых швов без перегрева материала.
Не менее важным элементом является продуктовый комплект. Подберите сварочную проволоку с диффузией и диаметром от 0,8 до 1,0 мм, что позволит добиться хорошего качества соединений. Используйте проволоку, специально предназначенную для работы без газа, например, с флюсовым наполнителем, чтобы обеспечить защиту шва от внешних условий.
Также не забудьте про дополнительное оборудование. Для комфортной работы следует приобрести сварочные перчатки, маску с фильтром, а также систему вентиляции или вытяжку для предотвращения накопления токсичных испарений. Рабочая поверхность должна быть ровной и обеспечивать надежную фиксацию обрабатываемого металла.
Важно учитывать и функциональные возможности аппарата, такие как наличие регуляторов давления, термозащиты, а также возможность настройки параметров сварки для различных типов металла. Это позволит создать более точные и качественные швы.
Тонкости выбора полуавтомата
При выборе полуавтомата для сварки тонкого металла без газа важно учитывать несколько ключевых аспектов. Первым делом следует обратить внимание на рабочий диапазон тока аппарата. Для тонких металлов оптимальный ток колеблется в пределах 30-120 А, что позволяет избежать прожогов и обеспечить качественное соединение.
Также важно обратить внимание на тип используемого проволоки. Для сварки без газа предпочтительно использовать флюсовую проволоку, которая обеспечивает защиту шва от внешних воздействий. Она бывает различных диаметров, и выбор зависит от толщины свариваемого материала.
Не менее важным является функционал полуавтомата. Наличие индикации параметров, функции регулировки скорости подачи проволоки и нескольких режимов сварки значительно облегчает процесс и позволяет добиться лучших результатов. Некоторые модели предлагают автоматическую настройку, что упрощает процесс настройки для разных типов металлов.
Обратите внимание на размер и вес аппарата. Если сварочные работы проводятся в нестационарных условиях, легкие и компактные модели могут оказаться более удобными в использовании. Важно, чтобы аппарат имел достаточную мощность для выполнения поставленных задач.
Наконец, изучите отзывы пользователей и рекомендации специалистов по конкретным моделям. Это поможет избежать распространённых ошибок и выбрать наиболее подходящий полуавтомат для ваших нужд.
Преимущества сварки без газа
Сварка тонкого металла полуавтоматом без использования газа имеет ряд значительных преимуществ, которые делают этот способ особенно привлекательным для мастеров и профессионалов.
- Упрощение процесса сварки: Отсутствие необходимости в газовом оборудовании упрощает настройку и обслуживание. Это позволяет сосредоточиться на самом процессе сварки.
- Повышенная мобильность: Отсутствие баллонов с газом делает оборудование легче и более мобильным. Это особенно важно при работе в ограниченных пространствах.
- Снижение затрат: Экономия на приобретении и обслуживании газовоздушного оборудования снижает общие затраты на сварочные работы.
- Меньше производственных ограничений: Сварка без газа позволяет проводить работы в любых условиях, включая улицу и помещения с плохой вентиляцией.
- Минимизация загрязнений: Исключение газов уменьшает количество выбросов и способствует поддержанию чистоты на рабочем месте.
Эти преимущества делают сварку без газа эффективной и удобной альтернативой традиционным методам, позволяя добиться высококачественных сварных швов при меньших затратах ресурсов.
Способы подготовки деталей к сварке
Перед началом сварки тонкого металла полуавтоматом без газа важно правильно подготовить детали. Это способствует качественному соединению и уменьшает риск дефектов. Основные этапы подготовки включают чистку, выравнивание и фиксацию деталей.
Чистка металла осуществляется для удаления ржавчины, загрязнений, масла и других посторонних веществ. Для этого можно использовать следующие методы:
| Метод | Описание |
|---|---|
| Механическая чистка | Использование наждачной бумаги, стальных щеток или шлифовальных машин. |
| Химическая чистка | Применение растворителей или специальных химикатов для удаления загрязнений. |
| Пескоструйная обработка | Удаление старой краски и ржавчины с помощью абразивных частиц. |
После чистки необходимо выровнять поверхности соединяемых деталей. Это можно сделать с помощью сварочного положения или специальных установочных инструментов. Важно обеспечить равномерный зазор между деталями, чтобы избежать трудностей в процессе сварки.
Фиксация компонентов также играет значительную роль в подготовке. Металлические детали должны быть надежно закреплены, чтобы предотвратить их смещение во время сваривания. Для этого используют следующие методы:
| Метод | Описание |
|---|---|
| Крепежные элементы | Использование зажимов, струбцин или дюбелей для фиксирования. |
| Точечная сварка | Минимальная точечная сварка для предварительной фиксации деталей. |
| Специальные устройства | Применение сварочных приспособлений для точной установки углов и расстояний. |
Таким образом, качественная подготовка деталей к сварке — важный шаг, который существенно влияет на конечный результат работы. Регулярная практика позволит улучшить навыки и добиться идеальных швов при сварке тонкого металла полуавтоматом без газа.
Настройка параметров полуавтомата
Для достижения качественной сварки тонкого металла полуавтоматом без газа необходимо правильно настроить оборудование. Успех сварки во многом зависит от выбора и регулировки нескольких ключевых параметров:
- Сила тока:
- Оптимальная сила тока определяет качество сварного шва.
- Для тонкого металла (до 3 мм) рекомендуется выставить силу тока в диапазоне 25-100 А.
- Скорость подачи проволоки:
- Скорость подачи влияет на формирование шва.
- Для тонких материалов лучше выставить скорость от 2 до 5 м/мин, в зависимости от толщины и типа металла.
- Напряжение дуги:
- Варьируйте напряжение, чтобы получить стабильную дугу.
- Для тонкого металла рекомендуется устанавливать напряжение в пределах 15-20 В.
- Тип проволоки:
- Используйте проволоку с подходящими параметрами для сварки без газа.
- Предпочтительны порошковые или рутиловые проволоки, которые устойчивы к образованию брызг и обеспечивают хороший контроль над швом.
Дополнительно, перед началом сварки рекомендуется провести тестовые сварные швы на обрезках материала для проверки настройки параметров. Попробуйте разные комбинации вышеупомянутых величин, чтобы достичь наилучшего результата.
Выбор сварочной проволоки
При сварке тонкого металла полуавтоматом без газа, правильный выбор сварочной проволоки играет ключевую роль в качестве соединения и удобстве работы. Основные параметры, на которые следует обратить внимание при выборе проволоки, включают диаметр, материал и тип покрытия.
Чаще всего используются проволоки диаметром от 0.6 до 1.0 мм, где меньший диаметр подходит для более тонких материалов. Для работы с определенными видами стали рекомендуется выбирать проволоку с соответствующими характеристиками, например, для нержавеющей стали потребуется специальная проволока, обладающая дополнительной устойчивостью к коррозии.
Следует также учитывать, что проволока может быть как с покрытием, так и без него. Безгазовые проволоки, как правило, обладают хорошими свойствами легирования, что положительно сказывается на качестве шва.
| Тип проволоки | Преимущества | Рекомендуемые диаметы (мм) |
|---|---|---|
| Углеродная сталь | Хорошая прочность, легкость в сварке | 0.6 — 0.9 |
| Нержавеющая сталь | Сопротивляемость коррозии, стабильность шва | 0.8 — 1.0 |
| Алюминиевые сплавы | Легкость, небольшой вес аппарата | 0.8 — 1.0 |
Важно также учитывать сварочные режимы, так как они могут влиять на выбор проволоки. Например, для короткозамкового режима лучше подходят проволоки с низким пиковым током, что уменьшает риск перегрева и деформации тонкого металла.
Технология сварки тонкого металла
Перед началом сварки необходимо тщательно проверить зазор между свариваемыми деталями. Он должен быть минимальным, что способствует лучшему с ??щжнению и снижает вероятность образования зазоров в шве. Для осуществления качественного соединения рекомендуется использовать метод последовательного наложения шва, что обеспечивает большую прочность и целостность соединения.
Важным аспектом является выбор правильной скорости перемещения горелки. Слишком высокая скорость может привести к недостаточному прогреву металла, тогда как медленное движение вызывает перегрев и деформацию. Рекомендуется экспериментировать с настройками на аналогичных материалах, чтобы найти оптимальные параметры.
Кроме того, следует учитывать особенности покрытия сварочной проволоки. Некоторые виды проволоки требуют дополнительной подготовки или предварительного нагрева. Удаление загрязнений с поверхности детали, таких как ржавчина и масло, также играет важную роль в достижении высококачественного шва.
Необходимо постоянно контролировать процесс сварки, чтобы оперативно реагировать на изменения. Это позволит избежать проблем и обеспечить качественное соединение. Наконец, после окончания сварки важно провести проверку шва на наличие дефектов и провести, при необходимости, его шлифовку.
Методы предотвращения перегрева
Другим способом является организация правильного охлаждения. Можно использовать воздушный поток, создаваемый вентилятором, который будет способствовать быстрому рассеиванию тепла. Также следует учитывать, что длительные перерывы между сварочными проходами могут дать высокую температуру для отдельных зон, поэтому лучше планировать последовательность операций.
Важно контролировать параметры рабочего тока и напряжения. Слишком высокая мощность увеличивает тепловую нагрузку, поэтому стоит не допускать перегрузки. Рекомендуется проводить пробные швы, чтобы точно настроить оборудование и параметры сварки под конкретные условия.
Использование специальных подложек из материала с высокой теплопроводностью может помочь в распределении тепла и уменьшении его влияния на основные детали. Подложки способствуют более равномерному прогреву, что также позволяет избежать перегрева.
И, наконец, правильный выбор сварочной проволоки и настройки её подачи также влияет на тепловое воздействие. Проволока с меньшим диаметром создаёт меньше тепла, что является актуальным для тонких металлов.
Контроль за качеством шва
Первый шаг контроля – визуальная проверка. Необходимо внимательно осмотреть шов на наличие трещин, пор, а также отслоений. Особое внимание следует уделить ровности и однородности шва. Даже небольшие недостатки могут указывать на неверные параметры сварки или неправильную подготовку материала.
Важным этапом является проверка геометрии шва. Он должен быть равномерной толщины по всей длине, без перепадов и выступов. Использование шаблонов или выступов может помочь в этом процессе.
Нагрузочные испытания – еще один способ проверки. Они позволяют оценить прочность соединения под статической или динамической нагрузкой. В случае тонкого металла стоит применять аккуратные методы, чтобы не повредить структуру материала.
Методы неразрушающего контроля, такие как ультразвуковая или магнитно-порошковая дефектоскопия, также могут быть полезными. Они позволяют обнаружить скрытые недостатки без разрушения изделия.
Регулярные тесты на образцах с аналогичными параметрами сварки могут дать понимание о стабильности процесса и его коррекции при необходимости. Анализ результатов поможет понять, как изменения в настройках оборудования или условиях работы влияют на качество шва.
Каждый из перечисленных методов контроля способствует поддержанию высокого качества сварных соединений, что особенно важно при работе с тонким металлом, где последствия дефектов могут быть наиболее критичными.
Безопасность при выполнении работ
При выполнении сварочных работ с тонким металлом важно соблюдать меры безопасности для предотвращения несчастных случаев и травм. Перед началом сварки необходимо обеспечить наличие средств индивидуальной защиты: защитной маски, перчаток, огнеупорной одежды и обуви, а также защитных очков для глаз.
Рабочая зона должна быть хорошо проветриваемой, чтобы избежать скопления вредных газов и паров. Убедитесь, что место, где происходит сварка, очищено от горючих материалов и веществ, которые могут воспламениться.
Кроме того, перед включением оборудования необходимо проверить его исправность. Это включает в себя осмотр электрических соединений, состояния проводов и других элементов, чтобы снизить риск короткого замыкания или перегрева.
Следует также обратить внимание на использование исправного и правильно настроенного оборудования. Неправильная настройка может привести к аварийным ситуациям. Также важно соблюдать инструкцию по эксплуатации полуавтомата и следить за его работой в процессе выполнения сварочных операций.
Наконец, в случае возникновения непредвиденных ситуаций необходимо знать планы действий. Наличие аптечки первой помощи и средств для тушения огня может оказаться крайне полезным в экстренной ситуации.
Техническое обслуживание оборудования
Важно следить за состоянием электродов и проволоки, так как их качество напрямую влияет на результат сварки. Рекомендуется очищать сопло горелки от шлака и металлических частиц после каждой смены, а также периодически проверять все соединения на наличие износа и коррозии.
Необходима регулярная калибровка оборудования для корректной настройки процессов. Это включает проверку и настройку выходного тока и напряжения, что способствует получению качественного шва. Заблаговременная диагностика поможет избежать неполадок и продлит срок службы машины.
Кроме того, следует уделять внимание подаче охладительного воздуха, если устройство оборудовано системой активного охлаждения. Своевременная замена фильтров и вентиляционных решеток предотвратит перегрев, увеличив производительность и эффективность работы.
Для поддержания оптимальных условий работы следует также проводить периодическую проверку электросетей, чтобы избежать коротких замыканий и превышения токовых нагрузок. Важно помнить, что правильное техническое обслуживание – это инвестиция в качество сварочных процессов и безопасность при выполнении работ.
Советы по улучшению результатов
Для достижения высококачественных результатов при сварке тонкого металла полуавтоматом без газа, рекомендуется учитывать несколько ключевых аспектов.
1. Правильное освещение рабочего места: Обеспечьте хорошую видимость шва и окружающих деталей. Это поможет избегать ошибок и повысит точность сварки.
2. Регулярная практика: Чем больше у вас опыта, тем больше вы будете понимать особенности процесса. Регулярные тренировки помогут развить уверенность и улучшить качество шва.
3. Использование пробных швов: Перед началом основной работы, выполните несколько пробных сварочных швов на отходах металла. Это позволит проверить настройки полуавтомата и выбрать оптимальные параметры.
4. Контроль температуры: Используйте инфракрасные термометры для мониторинга температуры металла во время работы. Это поможет избежать перегрева и деформации.
5. Улучшение вентилирования: Обеспечьте хорошую вентиляцию на рабочем месте, так как это уменьшит вероятность образования негативного воздействия от выделяющихся дымов и улучшит видимость.
6. Обратная связь с опытными сварщиками: Общение с коллегами и обмен опытом может дать вам полезные советы, которые помогут улучшить навыки.
7. Учет свойств материала: Изучите особенности тонких металлов, с которыми вы работаете. Знание их характеристик помогает выбрать правильный метод и параметры сварки.
Применение этих советов позволит значительно повысить качество сварочных работ и минимизировать риски возникновения дефектов.
Ошибки, которых стоит избегать
При сварке тонкого металла полуавтоматом без газа важно избегать распространенных ошибок, которые могут негативно повлиять на качество шва и безопасность процесса. Вот список основных ошибок:
- Неправильная настройка сварочных параметров. Перед началом сварки необходимо правильно установить силу тока и скорость подачи проволоки. Неподходящие параметры могут привести к повреждению материала.
- Игнорирование подготовки поверхности. Необходима тщательная очистка деталей от загрязнений, ржавчины и окалины. В противном случае обеспечивается плохая адгезия и снижение прочности шва.
- Недостаточное охлаждение. Перегрев может привести к деформациям металла и снижению его прочностных характеристик. Следует контролировать время сварки и стараться избегать длительного воздействия температуры.
- Ошибка в выборе проволоки. Использование неподходящей проволоки может негативно сказаться на качестве шва. Стоит учитывать материал свариваемых деталей и характеристики проволоки.
- Неправильный угол наклона горелки. Угол сварочной горелки влияет на формирование шва. Неправильный угол может привести к неправильному распределению тепла и, как следствие, к неравномерному шву.
- Отсутствие контроля за качеством сварки. Регулярная проверка шва на наличие дефектов и недостатков позволяет избежать серьезных проблем в дальнейшем. Необходимо проводить визуальный осмотр и, при необходимости, использовать дополнительные методы контроля.
- Невыполнение мер безопасности. Пренебрежение средствами защиты, такими как защитные очки и перчатки, может привести к травмам. Важно соблюдать все правила безопасности во время работы.
- Игнорирование эксплуатации оборудования. Неправильное использование и некачественное обслуживание устройства могут привести к поломкам и уменьшению срока службы.
Избегая этих ошибок, можно улучшить качество сварки и обеспечить безопасность durante работы с тонким металлом полуавтоматом без газа.